


Yüksek performanslı bir PET preform kalıbı yalnızca boşluk sayısıyla tanımlanmaz. Tutarlı geçit kalitesi, dengeli eriyik akışı ve hassas termal kontrol, güvenilir üretim elde etmek ve malzeme israfını azaltmak için aynı derecede önemlidir.
Yüksek hızlı PET enjeksiyonlu kalıplamada, kapıdaki küçük değişiklikler, çekme, salya akması, düzensiz kapı izleri ve tutarsız ön kalıp görünümü gibi yinelenen kalite sorunlarına yol açabilir. Bu kusurlar tek başına küçük görünebilir ancak çok gözlü bir üretim hattında hurda oranlarını artırabilir, denetim süresini uzatabilir ve sonraki üflemeli kalıplama operasyonlarını aksatabilir.
Sıcak yolluk sistemini valf kapısı teknolojisine yükseltmek, bu zorlukların üstesinden gelmeye yönelik bir yaklaşımdır. Düzgün tasarlanmış bir valf kapısı PET ön kalıp kalıbı, eriyik kapanmasını iyileştirmek için kontrollü kapı açma ve kapama kullanır ve üreticilerin daha tutarlı kapı kalitesi ve daha istikrarlı bir üretim süreci elde etmesine yardımcı olur.
Ancak sonuçlar valf mekanizmasının kendisinden daha fazlasına bağlıdır. Sıcak yolluk sıcaklık kontrolü, valf pimi hizalaması, soğutma verimliliği, enjeksiyon parametreleri ve kalıp üretim doğruluğu birlikte çalışmalıdır.
Daha yüksek üretim verimi isteyen PET preform üreticileri için bu makale, valf kapısı teknolojisinin nasıl çalıştığını, hangi kusurların azaltılmasına yardımcı olabileceğini ve mevcut bir kalıbı yükseltirken veya yeni bir sisteme yatırım yaparken nelerin dikkate alınması gerektiğini açıklamaktadır.

Sıcak Yolluk Performansı PET Preform Kalitesi Açısından Neden Önemlidir?
Sıcak yolluk sistemi, gerekli işlem sıcaklığını korurken erimiş PET'i enjeksiyon ünitesinden bireysel kalıp boşluklarına iletir. Performansı, eriyik dağılımını, geçit oluşumunu ve üretim tutarlılığını doğrudan etkiler.
Çok gözlü üretimde, sıcak yolluk nozülleri arasındaki küçük farklar bile ayrı ayrı boşlukların nasıl doldurulduğunu ve enjeksiyondan sonra kapının nasıl ayrıldığını etkileyebilir.
Geleneksel bir açık kapı konfigürasyonu belirli üretim gereksinimleri için uygun olabilir. Bununla birlikte, kapı görünümü, malzeme kontrolü ve tekrarlanabilirlik kritik hale geldiğinde, bir vana kapısı sistemi, kapıdaki eriyik akışı üzerinde daha hassas kontrol sağlayabilir.
Yaygın üretim sorunları ve bunların potansiyel nedenleri
| Üretim hatası | Olası katkıda bulunan faktörler | Potansiyel iyileştirme |
|---|---|---|
| Kapı çekimi | Yetersiz erime kapatma, yanlış sıcaklık veya uygun olmayan işleme ayarları | Valf pimi kapatma ve proses optimizasyonu |
| Kapının salyası akıyor | Artık basınç, aşırı sıcaklık veya malzemenin gecikmeli ayrılması | Geliştirilmiş kapı kapatma ve basınç yönetimi |
| Düzensiz kapı kalıntısı | Kapı aşınması, yanlış hizalama veya tutarsız soğutma | Hassas kapı bileşenleri ve hizalama kontrolleri |
| Siyah lekeler veya bozulmuş PET | Aşırı kalma süresi, yerel aşırı ısınma veya malzeme kirliliği | Termal tekdüzelik ve kalma süresi kontrolü |
| Düzensiz ön kalıp boyutları | Boşluk değişimi, dengesiz doldurma veya tutarsız soğutma | Kalıp hassasiyeti ve proses dengeleme |
| Boşluktan boşluğa yüksek ret | Geçit durumu, sıcaklık veya soğutma performansındaki farklılıklar | Sistematik kavite düzeyinde inceleme ve ayarlama |
Bu sorunlar her zaman sıcak yolluktan kaynaklanmaz. PET reçinesindeki nem, yanlış kurutma koşulları, kirlenme, enjeksiyon ayarları ve aşınmış kalıp bileşenleri benzer belirtilere neden olabilir. Bu nedenle etkili bir yükseltme, kusurun gerçek kaynağının belirlenmesiyle başlar.
Valve Gate Teknolojisi Kalıplama Kontrolünü Nasıl Geliştirir?
Bir valf kapısı sıcak yolluk sistemi, kapıyı açmak ve kapatmak için mekanik olarak çalıştırılan bir valf pimi kullanır. Tasarıma bağlı olarak çalıştırma, pnömatik, hidrolik veya başka bir mühendislik mekanizmasıyla gerçekleştirilebilir.
Enjeksiyon sırasında valf pimi erimiş PET'in boşluğa girmesine izin vermek için geri çekilir. Programlanan kapanma noktasında pim, eriyik akışını kesmek için yuvasına geri döner.
Bu kontrollü eylem, yalnızca eriyik basıncına ve açık bir kapıda malzeme ayrımına dayanmaktan farklıdır.
Valf kapısı teknolojisinin üretimi iyileştirmesinin dört yolu
Daha kontrollü kapı kapatma
Valf pimi tanımlanmış bir mekanik kapanma hareketi sağlar. Kapı geometrisi, pim yerleşimi ve proses ayarları uygun şekilde eşleştiğinde, bu durum çekme ve salya akmasını azaltabilir ve daha temiz kapı ayrımı yapılmasına yardımcı olabilir.
Daha tutarlı kapı görünümü
Kapı kalıntısı kalitesi pim pozisyonundan, kapı boyutlarından, sıcaklıktan ve kalıplama koşullarından etkilenir. Bakımlı bir valf kapısı sistemi, daha tutarlı ön kalıp kapısı görünümünü destekleyerek tekrarlanabilir kapanma koşullarının oluşturulmasına yardımcı olur.
Kapıyla ilgili kusurlardan kaynaklanan malzeme israfının azaltılması
Kapı ipi çekme, salya akması veya ilgili kusurlar önemli bir ret nedeni olduğunda, bunların düzeltilmesi kabul edilebilir ön kalıpların oranını artırabilir. Gerçek tasarruflar orijinal kusur oranına ve tüm süreç düzeltmesinin etkinliğine bağlıdır.
Zorlu üretim uygulamalarında daha iyi kontrol
Yüksek boşlukPET preform kalıplarıbirçok boşlukta tekrarlanabilir performans gerektirir. Valf kapısı teknolojisi, dengeli yolluk tasarımı, doğru işleme ve etkili sıcaklık yönetimi ile entegre edildiğinde bu hedefi destekleyebilir.
Daha da önemlisi, valf geçitleri her ön kalıp kusuruna evrensel bir çözüm değildir. Bunların faydaları, mevcut kalıp tasarımına, üretim koşullarına ve üretici tarafından kaydedilen spesifik kalite sorunlarına göre değerlendirilmelidir.
Valf Kapısı ve Geleneksel Açık Kapı: Alıcılar Neyi Karşılaştırmalı?
Sıcak yolluk yükseltmesini değerlendirirken, satın alma ekipleri hem teknik performansı hem de uzun vadeli üretim maliyetini dikkate almalıdır.
| Değerlendirme faktörü | Geleneksel açık kapı | Valf kapısı sıcak yolluk |
|---|---|---|
| Eriyik kapatma | Süreç davranışına ve kapı tasarımına dayanır | Kontrollü mekanik pim kapatmayı kullanır |
| Yayılma ve salya akması | Kapsamlı süreç ayarlaması gerektirebilir | Doğru tasarlandığında bu kusurları azaltabilir |
| Kapı görünümü | Sıcaklık ve ayırma koşullarına duyarlı | Daha kontrollü kapı ayrımı sunar |
| Sistem karmaşıklığı | Genellikle daha basit kapı mekanizması | Ek çalıştırma ve bakım gerektirir |
| Bakım gereksinimleri | Meme ve geçit durumuna bağlıdır | Valf pimlerini, çalıştırma bileşenlerini ve oturma yüzeylerini içerir |
| Yatırım hususları | Daha düşük başlangıç sistem karmaşıklığı içerebilir | Yükseltme maliyetinin beklenen üretim faydalarına göre değerlendirilmesini gerektirir |
Her iki sistem de her uygulama için otomatik olarak üstün değildir. Bir valf kapısı yükseltmesi, geçitle ilgili belgelenen kusurlar, kalite gereklilikleri veya işletme maliyetleri, ek mühendislik ve bakım hususlarını haklı çıkardığında en cazip hale gelir.
Başarılı Bir Sıcak Yolluk Yükseltmesi Arkasındaki Temel Mühendislik Faktörleri
Daha geniş kalıplama sistemini gözden geçirmeden kapı mekanizmasını değiştirmek sınırlı sonuçlar doğurabilir. Güvenilir içinPET preform kalıp sıcak yolluk yükseltmesi, çeşitli mühendislik faktörleri özel ilgiyi hak ediyor.
PET işleme dikkatle kontrol edilen termal koşullar gerektirir. Aşırı sıcaklık veya uzun süreli kalma süresi bozulmaya katkıda bulunabilirken, yetersiz veya eşit olmayan ısıtma, eriyik akışını ve doldurma davranışını etkileyebilir.
Yükseltme, nozül sıcaklık ayarlarının, ısıtıcı performansının, termokupl doğruluğunun ve bölgeler arasındaki sıcaklık farklarının gözden geçirilmesini içermelidir.
Valf pimi düzgün bir şekilde hareket etmeli ve yuvasına doğru şekilde kapanmalıdır. Kötü hizalama, aşınma veya uygun olmayan kapı geometrisi tutarsız kapanmaya, sızıntıya veya görünür kapı kusurlarına neden olabilir.
Tüm boşluklarda tekrarlanabilir performansı korumak için hassas üretim ve dikkatli montaj şarttır.
Bir valf kapısı, zayıf dengeli bir yolluk sistemini tam olarak telafi edemez. Erimiş PET'in dağılımı, basınç kayıpları ve boşluk geometrisi birlikte dikkate alınmalıdır.
Yüksek boşluklu uygulamalarda, boşluk seviyesi karşılaştırmaları, reddin belirli nozüller etrafında mı yoğunlaştığını yoksa kalıbın tamamına mı dağıtıldığını belirlemeye yardımcı olur.
Soğutma, ön kalıp boyutlarını, kristalleşme riskini, çevrim süresini ve parçaların tutarlı bir şekilde çıkarılma yeteneğini etkiler. Bu nedenle sıcak yolluk yükseltmesi, mevcut soğutma devresi ve kalıp sıcaklığı dağılımıyla birlikte değerlendirilmelidir.
Valf zamanlaması, enjeksiyon hızı, tutma basıncı, tutma süresi ve erime sıcaklığı kapı tasarımıyla etkileşim içindedir. Birden fazla parametrenin aynı anda ayarlanması yerine değişiklikler sistematik olarak yapılmalıdır.
Mevcut PET Preform Kalıbını Yükseltmek İçin Pratik Bir Süreç
Tamamen yeni bir kalıp satın almak yerine dönüştürmeyi düşünen üreticiler için yapılandırılmış bir mühendislik süreci, yatırım riskinin kontrol edilmesine yardımcı olur.
| Sahne | Ana faaliyet | Beklenen sonuç |
|---|---|---|
| 1. Kusur değerlendirmesi | Geçit kusurlarını, ret oranlarını ve boşluk seviyesi modellerini kaydedin | Ana üretim kayıplarını belirleyin |
| 2. Kalıp denetimi | Sürgü eklerini, nozülleri, valf pimlerini ve aşınma koşullarını inceleyin | Mevcut sistemin durumunu belirleyin |
| 3. Uyumluluk incelemesi | Makine arayüzlerini, sıcak yolluk kontrollerini ve kullanılabilir alanı kontrol edin | Teknik fizibilitenin doğrulanması |
| 4. Mühendislik tasarımı | Geçit boyutlarını, çalıştırmayı ve termal gereksinimleri gözden geçirin | Yükseltme teklifi geliştirin |
| 5. Dönüşüm ve montaj | Bileşenleri üretin veya değiştirin ve sistemi monte edin | Kalıbı denemeler için hazırlayın |
| 6. Deneme ve doğrulama | Örnekleri, boyutları, geçit kalitesini ve ret verilerini karşılaştırın | Kararlaştırılan koşullar altında performansı doğrulayın |
| 7. Üretim takibi | Çıktıyı, bakım ihtiyaçlarını ve kusur eğilimlerini takip edin | Uzun vadeli çalışma performansını doğrulayın |
Bir yükseltmeyi onaylamadan önce, alıcıların net bir çalışma kapsamı, değiştirilecek bileşenlerin bir listesi, beklenen makine aksama süresi ve ölçülebilir kabul kriterleri talep etmesi gerekir.
Yararlı göstergeler arasında geçit arıza frekansı, toplam reddetme oranı, boyutsal tutarlılık, döngü kararlılığı ve bakım aralıkları bulunur. Yükseltme öncesinde ve sonrasında aynı göstergelerin karşılaştırılması, yalnızca görsel izlenimlere dayanmaktan daha güvenilir bir değerlendirme sağlar.
Yükseltmenin Üretim Verimini Artırıp Artırmadığı Nasıl Ölçülür?
Üretim verimi, varsayılan iyileştirmeler yerine kaydedilen çıktı kullanılarak değerlendirilmelidir.
Temel hesaplama şudur:
Üretim verimi (%)=Kabul edilen ön kalıplar ÷ Üretilen toplam ön kalıplar × 100
Örneğin, bir kalıp 100.000 ön kalıp üretiyorsa ve bunların 96.000'i belirtilen kabul kriterlerini karşılıyorsa üretim verimi %96 olur.
Toplam üretim değişmeden kalırken bir yükseltmenin kabul edilen çıktıyı artırması durumunda, kabul edilen ek ön kalıplar doğrudan operasyonel faydayı temsil eder. Ancak hesaplamada tutarlı denetim standartları kullanılmalı ve ürün özelliklerinde veya üretim koşullarındaki değişiklikler dikkate alınmalıdır.
Üreticiler aynı zamanda kapıyla ilgili reddedilenleri boyut değişimi, kirlenme, siyah lekeler ve aşağı yönlü şişirme kalıplama arızaları gibi diğer kusurlardan da ayırmalıdır. Bu, valf kapısı yükseltmesinin amaçlanan sorunu çözüp çözmediğini belirlemeyi kolaylaştırır.
PET Preform Kalıp Çözümleri için Neden SZ-MOLDTECH (Jiaxing) Co., Ltd.'yi Seçmelisiniz?
SZ-MOLDTECH (Jiaxing) Co., Ltd.içecek ambalajı ve diğer PET kap uygulamaları için hassas PET preform kalıpları üretmektedir. Ürün yelpazemiz komple içerirön kalıplar, sıcak yolluk sistemleri, soğuk yarım kalıplar, kalıp bileşenleri, yenileme ve dönüşüm hizmetleri. Kapı kusurları veya tutarsız boşluk performansı yaşayan üreticiler için pratik iyileştirmeleri belirlemek amacıyla kalıp yapısını ve üretim gereksinimlerini değerlendiriyoruz.
Yerleşik Üretim Deneyimi
PET preform kalıp üretiminde 22 yıldan fazla deneyime sahip olan SZ-MOLDTECH, mühendislik uzmanlığını şirket içi üretim yetenekleriyle birleştiriyor. 6.000 m²'lik tesisimiz kalıp işleme, montaj, muayene ve testleri desteklemektedir. Yıllık 3.300'e varan kalıp ve ilgili ünite üretim kapasitesiyle, farklı kavite konfigürasyonları ve üretim gereksinimlerine yönelik projeler gerçekleştiriyoruz.
Ekibimiz kalıp tasarımı, bileşen işleme ve montaj konularında çalışan deneyimli mühendis ve teknisyenlerden oluşmaktadır. Bu deneyim, boşluklar arasında tutarlı performansın gerekli olduğu yüksek hacimli PET preform üretiminin pratik gereksinimlerini karşılamamıza yardımcı olur.
Hassas İşleme ve Kalite Kontrol
Valf geçidi performansı, valf piminin, geçit yuvasının ve ilgili kalıp bileşenlerinin doğruluğuna bağlıdır. Hizalama veya montajdaki küçük sapmalar kapının kapanmasını, ön kalıp görünümünü ve çalışma stabilitesini etkileyebilir.
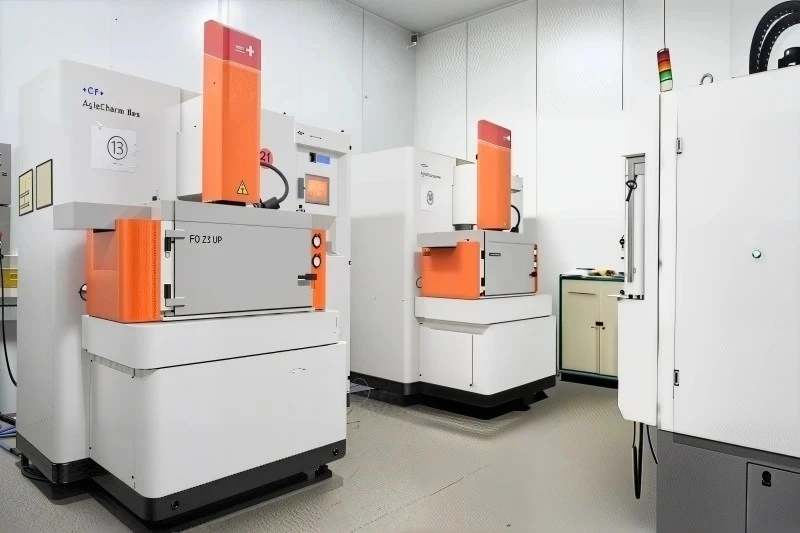
SZ-MOLDTECH'te üretim süreci boyunca hassas işleme ve boyutsal inceleme uyguluyoruz. Yayınlanan spesifikasyonlarımız, 0,005 mm'ye kadar mekanik bağlantı toleranslarını ve 0,01 mm'ye kadar kalıp pabucu geometrik toleranslarını içerir. Koordinat ölçüm makineleri ve optik inceleme ekipmanı, montaj ve teslimattan önce kritik boyutların doğrulanmasına yardımcı olur.
Farklı Üretim İhtiyaçlarına Yönelik Kalıp Konfigürasyonları
PET preform kalıpları tedarik ediyoruz48, 72, 96, 128 ve 144 boşluklukonfigürasyonlar. Seçim, ön kalıp ağırlığına, boyun kaplamasına, hedef çıktıya ve enjeksiyon kalıplama makinesi özelliklerine bağlıdır.
Valf kapısı projeleri için mühendislik ekibimiz sıcak yolluk yerleşimini, kapı tasarımını, soğutma kanallarını ve makine arayüzlerini birlikte değerlendirir. Bu, yeni bir kalıbın mı yoksa mevcut takımların dönüştürülmesinin mi daha uygun seçenek olduğunun belirlenmesine yardımcı olur. Ayrıca takım ömrünü uzatmak veya tekrarlanan üretim sorunlarını çözmek isteyen üreticiler için kalıp yenileme hizmetleri de sağlıyoruz.
Uluslararası Müşterilere Pratik Çözümler
SZ-MOLDTECH, uluslararası pazarlardaki müşterilere hizmet vermek için Avrupa üretim teknolojisini maliyet bilincine sahip üretimle birleştiriyor. BizimPET preform kalıplarımakine ve arayüz uyumluluk kontrollerine tabi olarak farklı enjeksiyon kalıplama platformlarıyla kullanılmak üzere tasarlanmıştır.
Şişelenmiş su ve gazlı içecek ambalajı da dahil olmak üzere 18 ülke ve bölgedeki müşterilere hizmet verdik. Her proje için kalıp konfigürasyonunu onaylamadan önce teknik çizimleri, üretim hedeflerini ve ekipman detaylarını inceliyoruz.
Bir valf kapısı yükseltmesi planlıyorsanız mevcut kalıp özelliklerinizi ve gidermeniz gereken kusurları paylaşın. Ekibimiz mevcut seçenekleri değerlendirebilir ve üretim gereksinimlerinize göre bir çözüm önerebilir.


Çözüm
Valf geçitli PET ön kalıp kalıbına geçmek, üreticilerin geçit tutarlılığını iyileştirmesine, geçitle ilgili spesifik kusurları azaltmasına ve kabul edilebilir ön kalıpların oranını artırmasına yardımcı olabilir. En büyük faydalar, valf pimi kontrolü, sıcak yolluk sıcaklık yönetimi, hassas işleme, boşluk dengesi ve soğutma performansı tek bir entegre sistem olarak değerlendirildiğinde elde edilir.
Mevcut bir kalıp için herhangi bir dönüştürme kararından önce bir kusur değerlendirmesi ve uyumluluk incelemesi yapılmalıdır. Yeni bir proje için alıcıların ölçülebilir kalite gereksinimlerini, beklenen çıktıyı ve makine koşullarını mühendislik sürecinin başında belirtmesi gerekir.
PET preform kalıp imalatı, hassas işleme, yenileme ve dönüştürme yetenekleriyle,SZ-MOLDTECH (Jiaxing) Co., Ltd.hem yeni kalıp projelerini hem de mevcut takım yükseltmelerini değerlendirmek için teknik bir temel sağlar. Doğru çözüm, sonuçta, kalıbın hizmet ömrü boyunca doğrulanmış kalite iyileştirmeleri, güvenilir üretim ve sürdürülebilir işletme maliyeti sağlayan çözümdür.


